
 Иван Гончаренко
Биение инструмента распределяет нагрузку между режущими кромками неравномерно, ухудшая поверхность и сокращая стойкость фрезы. При высокой частоте вращения возрастает значение балансировки всей сборки. Подбирая цанговый зажим, проверяют совместимость деталей, точность и допустимые режимы. Это распространённый способ крепления, но не единственный вариант для станка с ЧПУ.
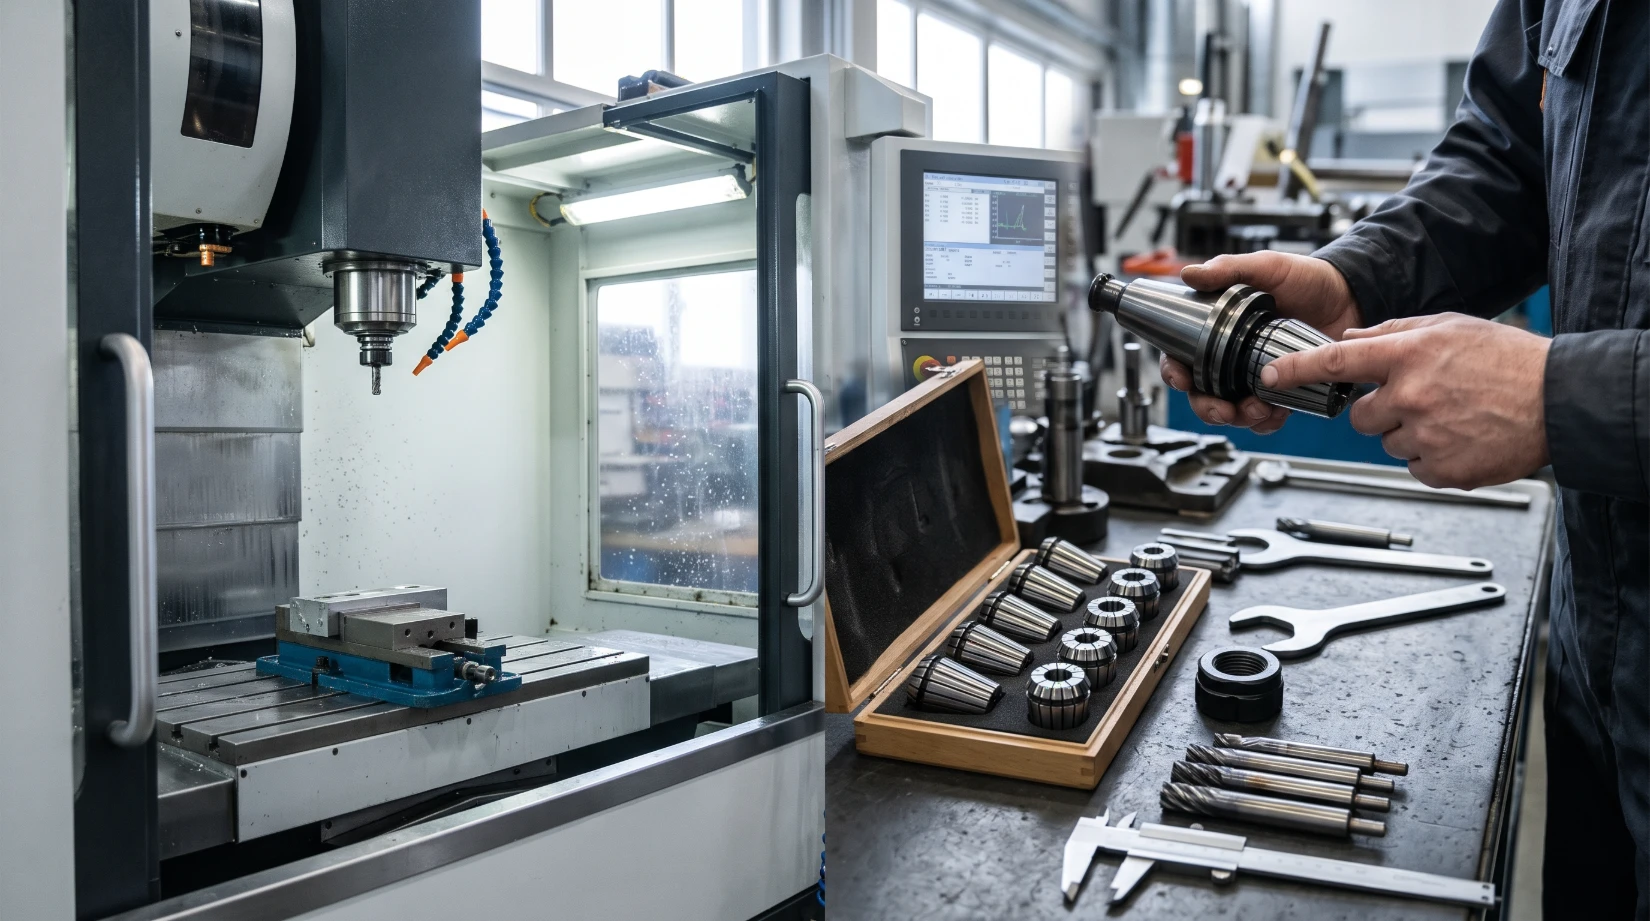
Стандарт ER: совместимость и диапазон зажима
Цанги ER имеют прорези, благодаря которым упруго сжимаются вокруг цилиндрического хвостовика. Система связана с обозначениями DIN 6499 и ISO 15488. Размеры ER11, ER16, ER20 или ER32 обозначают серию цанги, а не максимальный диаметр устанавливаемой фрезы.
Патрон, гайка и цанга должны принадлежать совместимой системе. Для многих стандартных ER диапазон сжатия составляет 1 мм, но у малых размеров и специальных исполнений он может отличаться. Возможность зажать хвостовик 5,5 мм в цанге 6 мм подтверждают по диапазону конкретной модели, а не по общему правилу.
Для инструментов с различными хвостовиками комплектуют несколько цанг. Попытка сжать изделие за пределами разрешённого диапазона ухудшает контакт и способна повредить оснастку. Режущие канавки не должны попадать в рабочую зону зажима.
Классы точности: что стоит за обозначением UP
Standard и Ultra-Precision описывают серии производителя, но не задают единую для всех марок точность. Заявленное биение нужно рассматривать вместе с условиями измерения: диаметром контрольного стержня, расстоянием от торца и используемым патроном. Значение 5 мкм в одной точке не гарантирует такого же результата на конце длинной фрезы.
При проверке собранного узла оценивают несколько источников отклонений:
- состояние конуса оправки и посадочных поверхностей;
- чистоту и износ цанги с гайкой;
- прямолинейность и допуск хвостовика;
- вылет инструмента и место контрольного измерения.
Точная цанга не исправит повреждённый патрон или загрязнённую посадку. Для чистовой обработки и гравировки требования к сборке обычно жёстче, однако допустимое биение назначают по операции и инструменту, а не только по названию класса.
Силовые цанги OZ и другие системы
При тяжёлом фрезеровании необходимо учитывать удерживающее усилие и риск вытягивания фрезы. Цанги OZ по DIN 6388 имеют собственную геометрию и используются с соответствующими патронами. Они не являются взаимозаменяемой заменой ER.
Обозначение SK требует уточнения: оно может относиться к другой части оснастки или к определённой системе производителя. Выбор только по буквам опасен ошибкой комплектации. Для тяжёлой операции сравнивают момент удержания, длину зажима, балансировку и наличие специальных средств против вытягивания.
Иногда задаче лучше соответствует силовой фрезерный, гидравлический или термозажимной патрон. При этом более мощный зажим не позволяет превышать ограничения шпинделя и инструмента. Допустимую частоту вращения определяют для всей сборки с учётом её самого ограничивающего компонента.
Главное правило сборки патрона
Для стандартной ER-гайки с экстракторным кольцом сначала предусмотрено соединение гайки и цанги. Установка отдельной цанги в корпус с последующим силовым затягиванием гайки может привести к перекосу. Сборку проводят при остановленном оборудовании по инструкции выбранной системы:
- очищают контактные поверхности и проверяют отсутствие повреждений;
- вводят паз цанги в эксцентричное кольцо гайки и фиксируют её;
- соединяют узел с патроном и устанавливают хвостовик на требуемую глубину;
- затягивают гайку установленным моментом подходящим ключом.
Положение инструмента и порядок промежуточных действий уточняют для конкретного патрона. Изношенную цангу своевременно заменяют. Гайку не затягивают без хвостовика, а чрезмерное усилие не используют как способ устранить биение.
Уход за посадками и контроль сборки важнее покупки цанги с красивой маркировкой. Безворсовая салфетка, проверенный динамометрический ключ и измерение после установки помогают сохранить точность. Перед обработкой партии разумно подтвердить качество закрепления на безопасном пробном режиме.